Recuperación industrial · Evaluación por lotes
Planta de recuperación de solventes de 600 L: evaluar capacidad por turno
Seleccionar una planta de recuperación de solventes de 600 L exige distinguir entre la denominación de capacidad, la carga admisible de cada lote y el volumen que realmente puede tratarse durante un turno. El T-600EX ya está publicado, pero la planificación debe basarse en su ficha específica y en las condiciones del solvente, no en una producción diaria supuesta.
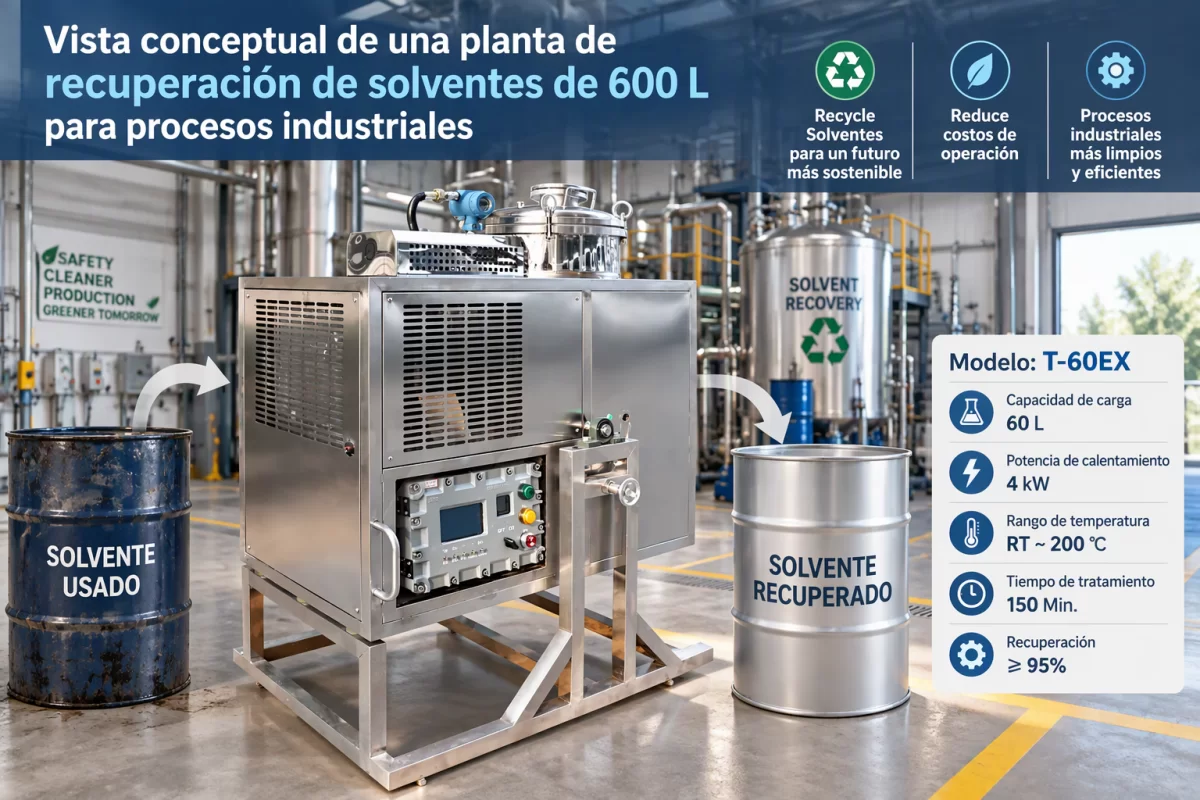
Recuperación de solventes para procesos industriales
Una planta de recuperación de solventes para procesos industriales se utiliza para tratar solventes usados y estudiar su reincorporación al proceso. Su interés está en organizar la separación del solvente y los residuos, en lugar de considerar toda la corriente usada como un material sin posibilidad de aprovechamiento. La reutilización debe depender de los requisitos del proceso receptor y de la evaluación del líquido recuperado.
Para conocer la categoría del equipo, puede consultarse la planta de recuperación de solventes para procesos industriales. En una evaluación de compra, conviene describir el origen del solvente usado, su composición conocida y la forma en que se almacena antes del tratamiento.
Las referencias de producto incluyen recuperación de solventes de limpieza, aplicaciones de impresión y corrientes identificadas con xileno, tolueno o acetato de etilo. Estas referencias ayudan a plantear consultas de aplicación, pero no demuestran que cualquier mezcla de esos materiales sea compatible con el T-600EX.
Destilación de solventes y organización del lote
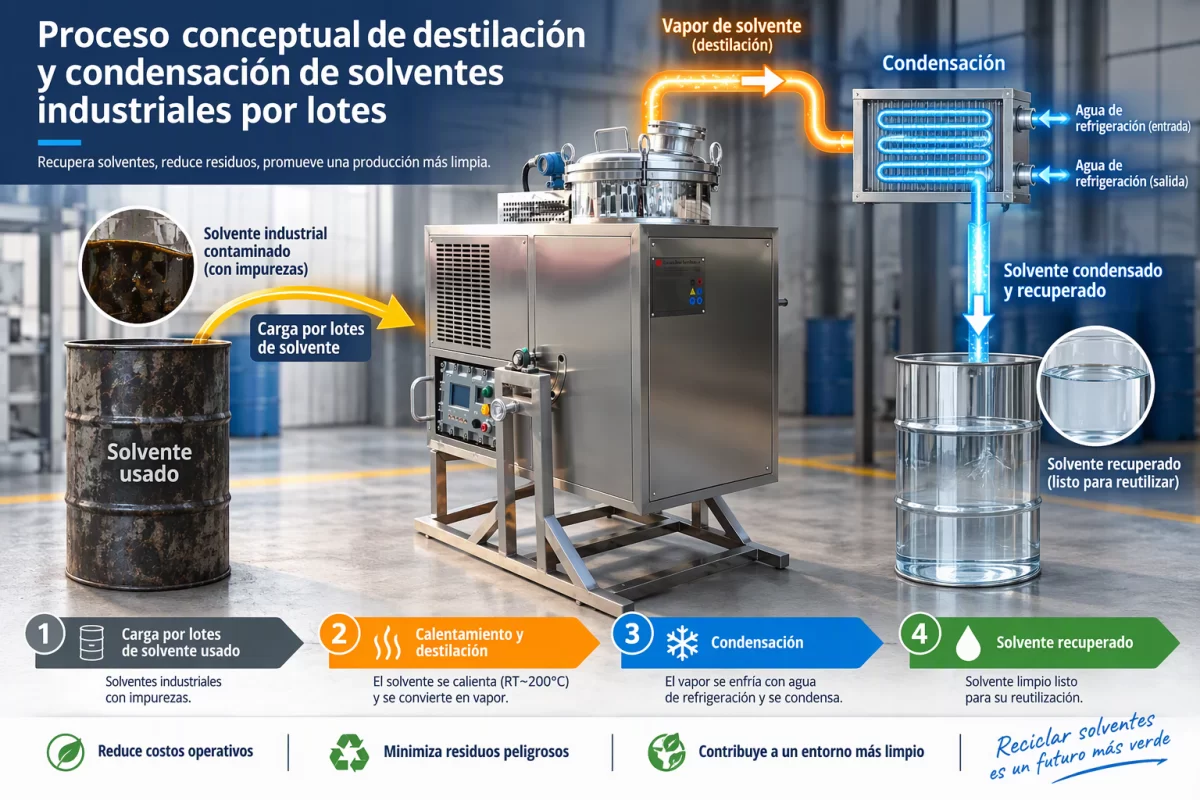
El principio general de la recuperación por destilación consiste en calentar la corriente usada para vaporizar una fracción del solvente y condensar ese vapor para recogerlo como líquido. Los componentes menos volátiles y los residuos se separan de la corriente recuperada. En mezclas de solventes, la composición puede influir en la separación y en las condiciones necesarias para reutilizar el destilado.
Esta explicación describe el proceso general, no una configuración confirmada del T-600EX. La documentación disponible no especifica para ese modelo el tipo o la capacidad del condensador, los materiales en contacto con el producto, la existencia de camisa térmica ni las condiciones de vacío o presión. Estos puntos deben quedar definidos antes de aprobar la compra.
Para planificar por lotes, es necesario separar las etapas de carga, tratamiento, enfriamiento, descarga y preparación del siguiente ciclo. El tiempo de tratamiento indicado en una tabla no debe interpretarse automáticamente como el tiempo total de ocupación del equipo.
¿La denominación de 600 L equivale al volumen recuperado en cada lote?
Mi recomendación es no equiparar esos conceptos. La denominación de 600 L no confirma por sí sola la carga operativa autorizada ni el volumen de destilado obtenido. Para estimar la recuperación, primero solicito la capacidad de alimentación validada del T-600EX y después el rendimiento aplicable a la corriente concreta.
Datos documentados y límites de comparación con el T-600EX
La tabla técnica disponible contiene modelos desde T-20Ex hasta T-400Ex. Para mostrar cómo se presentan los parámetros de la gama, se recogen aquí dos modelos documentados. Estos valores pertenecen exclusivamente al T-250Ex y al T-400Ex; no son especificaciones del T-600EX.
| Parámetro | Unidad | T-250Ex | T-400Ex |
|---|---|---|---|
| Capacidad de alimentación | L | 250 | 400 |
| Alimentación eléctrica | V CA | 380 | 380 |
| Potencia de calentamiento | kW | 16 | 32 |
| Rango de temperatura | °C | Ambiente–200 | Ambiente–200 |
| Tiempo de tratamiento | min | 240 | 270 |
| Recuperación indicada | % | 95 | 95 |
| Peso de la máquina | kg | 520 | 1200 |
| Dimensiones de la máquina | mm | 2600 × 1200 × 1950 | 1990 × 1850 × 2090 |
El porcentaje de recuperación indicado en la tabla no constituye una garantía para cualquier solvente o mezcla. Tampoco permite calcular el rendimiento del modelo de 600 L. Del mismo modo, la potencia, las dimensiones y el tiempo de tratamiento no deben ampliarse proporcionalmente a partir de otros modelos.
Cómo evaluar la capacidad por turno de una planta de recuperación de solventes de 600 L
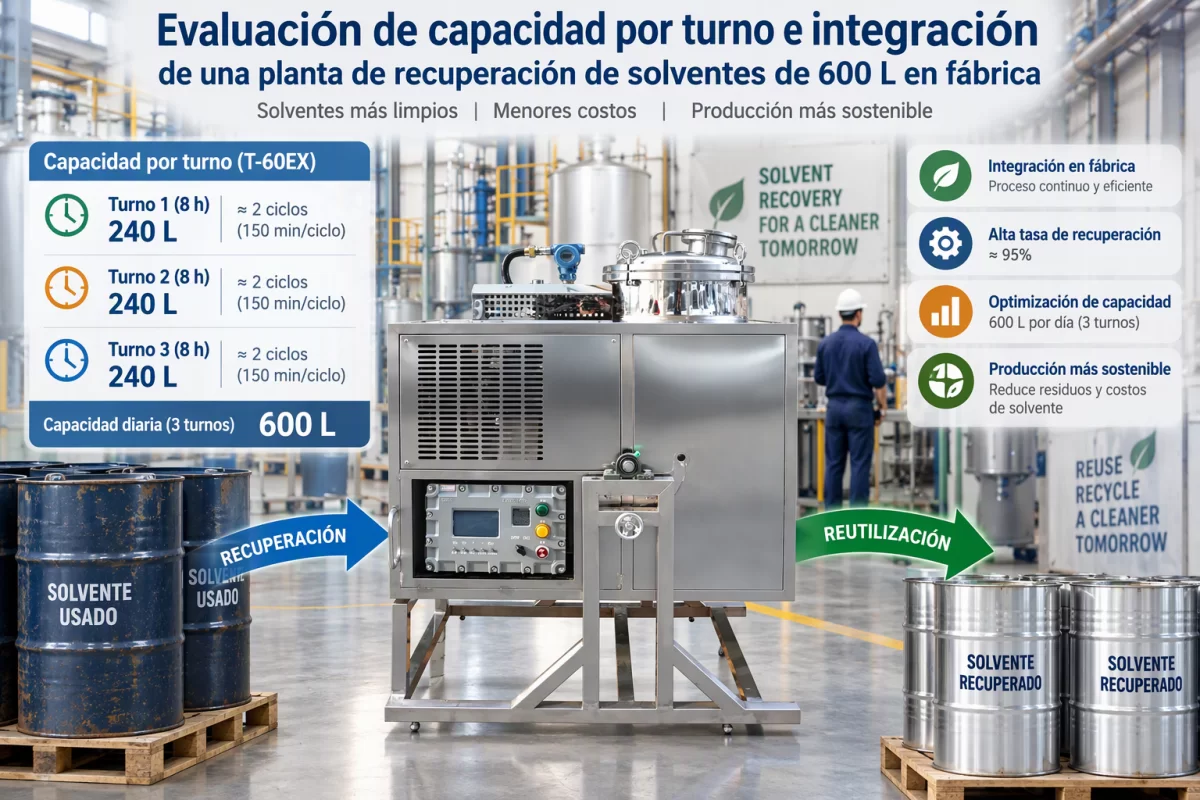
La estimación debe construirse con datos de lote confirmados y con el tiempo realmente disponible para operar. Es preferible registrar ciclos completos que convertir una capacidad nominal en litros por hora sin respaldo técnico.
- Confirmar la carga por lote: utilizar el volumen de alimentación autorizado para el material y la configuración seleccionados.
- Medir el ciclo completo: incluir carga, tratamiento, enfriamiento, descarga y limpieza o preparación entre lotes.
- Determinar los lotes completos: comprobar cuántos ciclos caben en el tiempo operativo del turno, considerando las paradas previstas.
- Separar volumen tratado y recuperado: registrar la alimentación y el destilado como magnitudes distintas.
Si las cargas son iguales, puede multiplicarse la carga validada por el número de lotes completos. El volumen recuperado debe estimarse aparte, con un rendimiento respaldado para el material tratado. Sin esos datos, no corresponde publicar una cifra de producción por turno ni deducir una producción diaria.
¿Puede usarse el tiempo del T-400Ex para programar el T-600EX?
No lo usaría como tiempo de diseño. Los 270 minutos documentados corresponden al T-400Ex. Para el T-600EX, solicito el tiempo de tratamiento específico y verifico qué etapas comprende; después incorporo las operaciones auxiliares a la planificación del turno.
Selección, integración y mantenimiento en fábrica
Al evaluar un sistema industrial de recuperación de solventes para fábricas, la capacidad debe relacionarse con la generación real de solvente usado y con la logística interna. Un equipo puede requerir ajustes en la recogida de corrientes, la organización de los lotes y el almacenamiento del líquido recuperado.
La consulta técnica debe incluir la composición del solvente, los contaminantes conocidos, la variabilidad entre lotes y los criterios de aceptación para su reutilización. También conviene solicitar la configuración de condensación, los servicios auxiliares necesarios y la compatibilidad de los materiales en contacto con el producto, sin asumir características no documentadas.
Cuando existan solventes inflamables o tóxicos, o materiales sensibles al calor, la selección requiere revisar sus riesgos y las condiciones autorizadas de operación. La denominación «Ex» del modelo no sustituye la documentación de protección aplicable y no permite atribuir por sí sola un grado de protección o una certificación.
Para operación y mantenimiento, deben seguirse las instrucciones del fabricante sobre carga, retirada de residuos, limpieza y revisión del equipo. Antes de presupuestar disponibilidad por turno, conviene conocer esas tareas y su frecuencia. No se establecen aquí intervalos, temperaturas de limpieza ni procedimientos de intervención que no estén documentados.
¿Qué información permite comparar configuraciones antes de comprar?
Yo priorizo una ficha del T-600EX y una oferta que identifique el alcance del suministro, las condiciones admitidas para el solvente, los servicios necesarios y las tareas de mantenimiento. Así comparo configuraciones sobre una misma base, en lugar de decidir únicamente por la denominación de capacidad.
Precio de referencia y valor de compra
La relación de precios de nuestra empresa contiene importes individuales e intervalos. Ordenando las referencias por su límite inferior —o por el importe cuando es único—, la posición central corresponde al intervalo US$ 2.645–9.690. Se presenta únicamente como referencia de nuestro catálogo, no como precio confirmado del T-600EX.
La cotización real está sujeta a la configuración y al resultado de la consulta comercial. Para el proyecto de 600 L, la oferta debe identificar expresamente el modelo y el alcance del suministro; no conviene asignarle automáticamente el intervalo de otros equipos.
El valor de compra debe analizarse con el volumen recuperado que pueda reutilizarse, las necesidades de operación, el mantenimiento y la gestión del residuo restante. La recuperación puede contribuir al aprovechamiento del solvente, pero el ahorro y el retorno de inversión necesitan datos propios de la fábrica y no pueden garantizarse a partir de la capacidad nominal.
Conclusión: decidir con datos de lote, no con una producción supuesta
Una planta de recuperación de solventes de 600 L debe evaluarse mediante su carga operativa confirmada, el ciclo completo y las condiciones reales del solvente. El T-600EX ya está publicado; el siguiente paso es obtener su ficha específica y una propuesta de configuración, sin trasladar los parámetros de otros modelos.
Para preparar la consulta, reúna la descripción de la corriente usada, el volumen generado por turno y los requisitos de reutilización. Con esa información será posible contrastar la capacidad por lotes, definir el alcance del equipo y solicitar una cotización coherente con el proceso industrial.