Recuperación de disolventes industriales: modelos y selección
La recuperación de disolventes industriales permite evaluar la reutilización de líquidos empleados en limpieza, pintura y otros procesos productivos. Elegir una máquina adecuada exige relacionar la composición del residuo con la capacidad de carga, el tiempo de tratamiento y las condiciones de seguridad, no solo comparar el tamaño del depósito.
Cómo funciona la recuperación por destilación
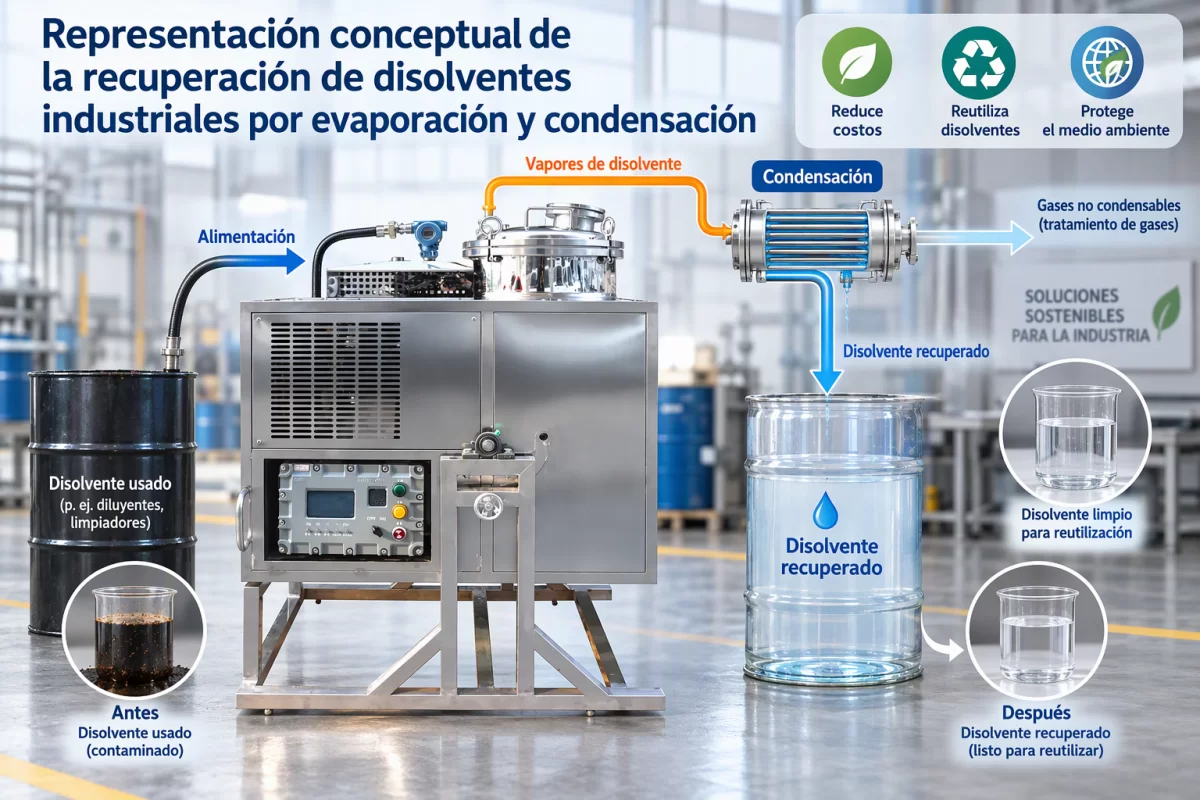
En un proceso de destilación, el calentamiento facilita la evaporación de los componentes volátiles. Después, la condensación permite recoger una fracción líquida que puede destinarse a reutilización si cumple los requisitos del proceso. Los contaminantes menos volátiles tienden a permanecer en el residuo, aunque la separación depende de la composición de la mezcla y de las condiciones de operación.
Este principio resulta relevante para corrientes de disolventes usados en lavado de herramientas, limpieza de equipos o preparación de superficies. Sin embargo, recuperar volumen no equivale a obtener una pureza determinada: una mezcla puede arrastrar agua u otros componentes volátiles. Antes de reincorporar el destilado, conviene comprobar los parámetros de calidad que afecten a la aplicación.
En entornos gráficos, un recuperador industrial de solventes para imprentas puede formar parte de la evaluación de los líquidos procedentes de limpieza. La selección debe basarse en el residuo real y no únicamente en el sector de actividad.
Parámetros de los recuperadores de disolventes T-Ex
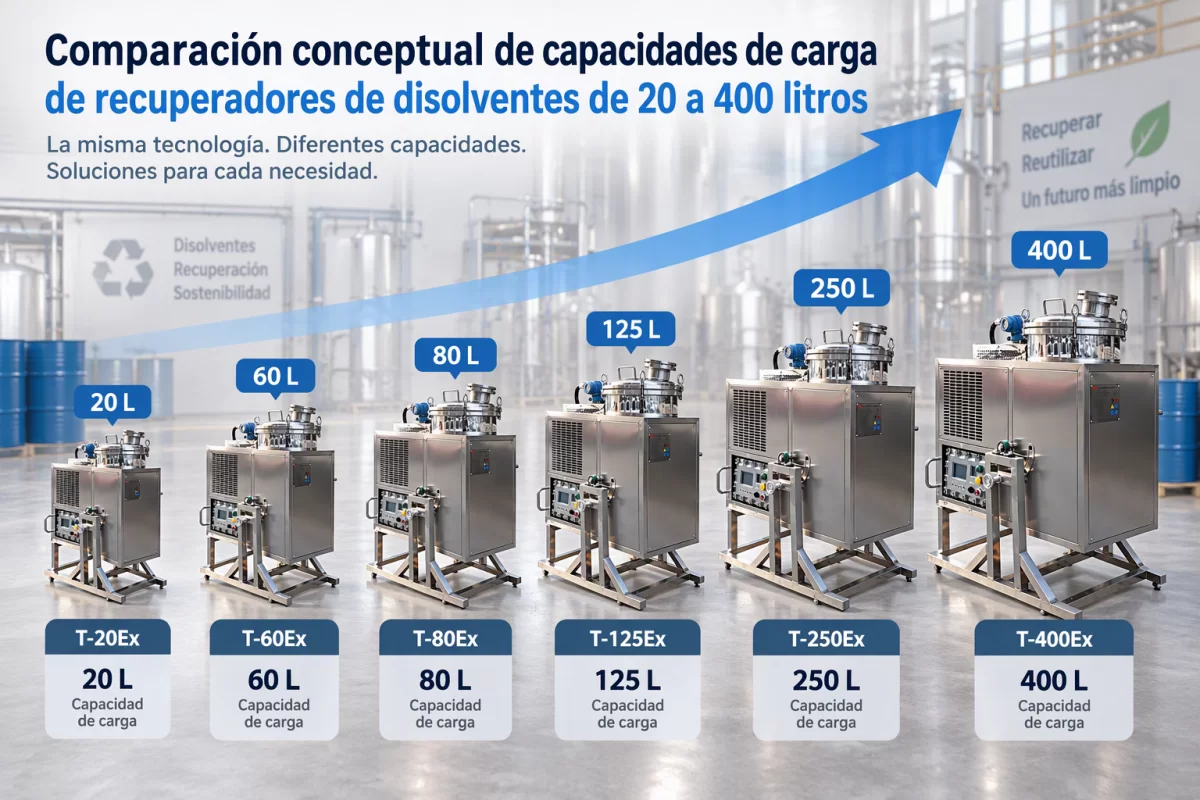
La documentación técnica presenta seis modelos, desde el T-20Ex hasta el T-400Ex. Todos indican alimentación de 380 V CA, un intervalo de temperatura desde ambiente hasta 200 °C y una recuperación del 95 %. La potencia de calentamiento, el tiempo de tratamiento, el peso y las dimensiones cambian según el modelo.
La capacidad de alimentación está expresada en litros de carga. No debe interpretarse como litros por hora: el tiempo indicado corresponde al tratamiento descrito en la ficha y no detalla las operaciones adicionales de carga, enfriamiento, descarga o limpieza.
| Modelo | Capacidad de cargaL | AlimentaciónV CA | Potencia de calentamientokW | Temperatura°C | Tratamientomin | Recuperación% | Pesokg | Dimensionesmm |
|---|---|---|---|---|---|---|---|---|
| T-20Ex | 20 | 380 | 2 | Ambiente–200 | 120 | 95 | 153 | 860 × 760 × 1190 |
| T-60Ex | 60 | 380 | 4 | Ambiente–200 | 150 | 95 | 170 | 1160 × 870 × 1260 |
| T-80Ex | 80 | 380 | 5 | Ambiente–200 | 180 | 95 | 200 | 1180 × 850 × 1290 |
| T-125Ex | 125 | 380 | 6 | Ambiente–200 | 210 | 95 | 280 | 1250 × 920 × 1450 |
| T-250Ex | 250 | 380 | 16 | Ambiente–200 | 240 | 95 | 520 | 2600 × 1200 × 1950 |
| T-400Ex | 400 | 380 | 32 | Ambiente–200 | 270 | 95 | 1200 | 1990 × 1850 × 2090 |
En móviles, desplace la tabla horizontalmente. «Ambiente» corresponde a RT en la ficha original. El orden de las dimensiones se reproduce tal como aparece en la documentación; debe confirmarse en el plano de instalación.
Por ejemplo, el T-60Ex combina una carga de 60 L con 4 kW de calentamiento y 150 minutos de tratamiento indicado. El T-250Ex aumenta la carga a 250 L, con 16 kW y 240 minutos. Estos datos ayudan a comparar alternativas, pero no bastan para garantizar una producción diaria sin conocer el ciclo completo.
Seleccionar capacidad y condiciones de instalación
El primer paso es medir cuánto residuo se genera por jornada y cómo se distribuye durante el trabajo. También importa si existen varias corrientes que deban mantenerse separadas. Una máquina de mayor capacidad no siempre es la opción más conveniente si obliga a almacenar residuos durante demasiado tiempo o dificulta la limpieza entre mezclas.
- Caracterización del líquido: identificar disolventes, proporción de agua, sólidos, viscosidad y posibles sustancias reactivas.
- Organización del ciclo: incluir carga, tratamiento, enfriamiento, retirada de residuos y mantenimiento en la planificación.
- Servicios disponibles: confirmar alimentación eléctrica, necesidades de refrigeración y condiciones de ventilación de la configuración ofertada.
- Espacio y acceso: reservar superficie para el equipo, manipulación de recipientes e intervención técnica, además de verificar la carga admisible del suelo.
Para residuos de pintura, puede consultarse el destilador de solventes para talleres de pintura como página de aplicación relacionada. Es importante aportar información sobre resinas, pigmentos y composición del líquido antes de definir la solución.
Seguridad y calidad del disolvente recuperado
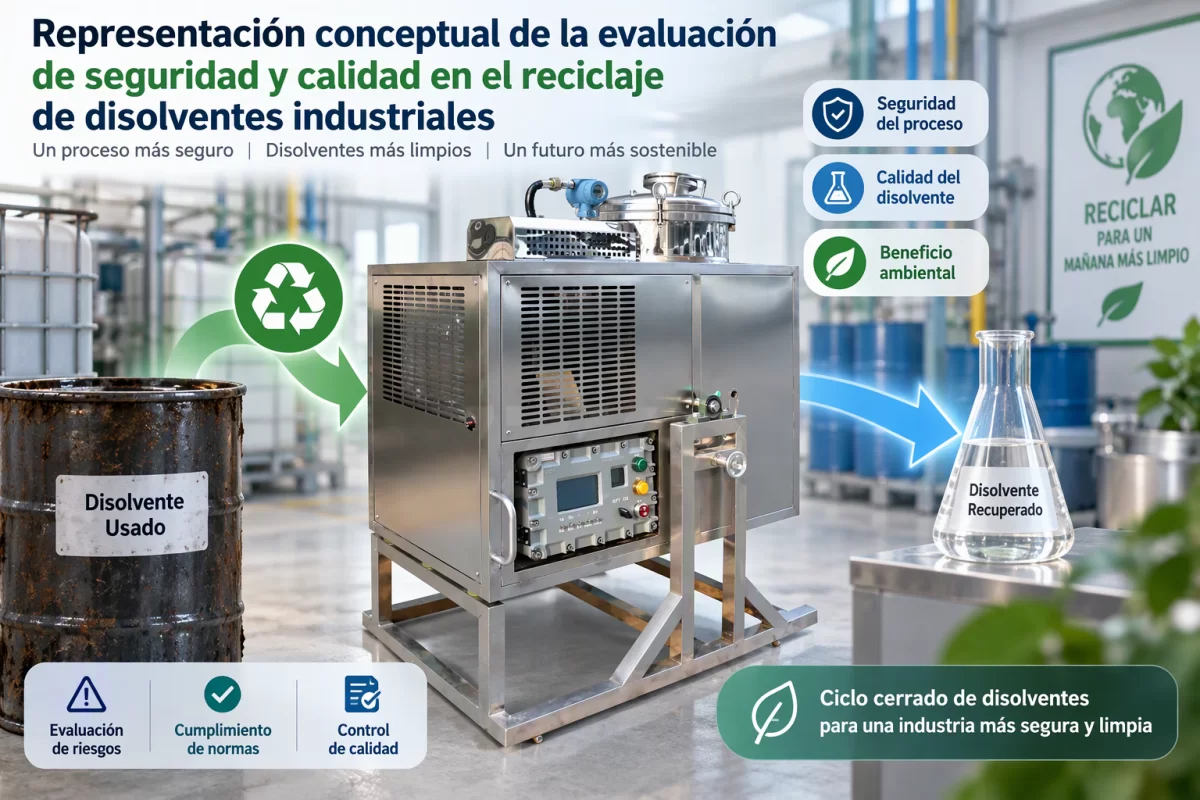
Muchos disolventes generan vapores inflamables. Por ello, la selección debe acompañarse de una evaluación del emplazamiento, las fichas de datos de seguridad y los requisitos normativos aplicables. La denominación «Ex» de los modelos no sustituye la revisión de certificados, marcado, alcance de protección y documentación de la configuración concreta.
Tampoco conviene asumir que todas las mezclas admiten calentamiento hasta 200 °C. La temperatura de trabajo debe definirse según el líquido, su estabilidad y las condiciones permitidas por el fabricante. Las corrientes desconocidas, reactivas o susceptibles de descomposición requieren una evaluación específica antes de su tratamiento.
La fracción residual continúa necesitando una gestión adecuada. Para reutilizar el destilado, resulta útil establecer criterios de aceptación, registrar los lotes y controlar las propiedades relevantes para el proceso. En una implantación más amplia, la página sobre un sistema industrial de recuperación de solventes para fábricas ofrece una referencia temática para estudiar la integración en planta.
Precio de referencia y evaluación económica
El listado comercial proporcionado contiene precios puntuales e intervalos para distintas ofertas de nuestra empresa. Como orientación general se selecciona el intervalo que ocupa la posición central de las 23 entradas, ordenadas de menor a mayor por su límite inferior y, en caso de empate, por el superior. Los intervalos se conservan sin convertirlos en precios puntuales.
Intervalo de precio de referencia de nuestra empresa
2.645–9.690 USD
La cotización efectiva está sujeta a la configuración y al resultado de la consulta comercial. Esta referencia no constituye un precio confirmado para cada modelo T-Ex.
Para estudiar la conveniencia económica deben compararse el gasto actual en disolvente nuevo y gestión de residuos con los costes de operación, mantenimiento, controles de calidad e instalación. El ahorro depende del volumen realmente reutilizable y de los requisitos del proceso; no se dispone de datos suficientes para prometer un plazo de amortización.
Recuperación de disolventes industriales con una selección fundamentada
La gama documentada ofrece capacidades de carga de 20 a 400 L para estudiar distintas necesidades de recuperación de disolventes industriales. La decisión debe equilibrar volumen, tiempo de ciclo, compatibilidad química, instalación y calidad del líquido recuperado. Los parámetros de la ficha son un punto de partida, no una garantía de comportamiento para cualquier residuo.
Una evaluación de muestras y una cotización vinculada a la configuración ayudan a convertir la comparación inicial en una propuesta técnica verificable. Así, la recuperación puede plantearse como una mejora del proceso basada en datos reales y en condiciones de operación definidas.